Contexte du projet : des alarmes isolées à l'évaluation continue des risques
La surveillance intégrée pour la métallurgie des non-ferreux, le ciment et la production à forte intensité énergétique concerne la gestion à long terme de la sécurité et de l'état des fours, des câbles, des convoyeurs, des broyeurs et des installations de stockage dans la production d'aluminium, de cuivre, de ciment, de verre, de céramique et de matériaux. Ces actifs s'étendent généralement sur plusieurs espaces, sections de processus ou identifiants d'actifs ; les risques peuvent se déplacer le long des itinéraires, des limites des équipements et des faiblesses structurelles plutôt que d’apparaître à des points de mesure prédéterminés. Les principales préoccupations comprennent la chaleur, la poussière, la surchauffe des câbles et des barres omnibus, le frottement des courroies, les vibrations du broyeur, l'échauffement spontané des matériaux et les risques accumulés liés à un fonctionnement continu. Les capteurs ponctuels, les inspections manuelles et la vidéo fournissent des preuves locales mais peuvent ne pas capturer l'évolution complète d'une anomalie depuis son apparition jusqu'à la réponse.
La solution utilise des capteurs DTS, DAS et silicium-photoniques, plaçant la fibre de détection le long des chemins qui nécessitent une observation pour créer des enregistrements continus, localisés et rejouables. Son objectif est de couvrir les risques thermiques et d'incendie avec le DTS et de surveiller les convoyeurs longs et les machines tournantes à l'aide du DAS et de la détection photonique au silicium, plutôt que d'ajouter des équipements isolés. Commencez la conception avec un inventaire des risques liés aux actifs et des objectifs de surveillance vérifiables, puis spécifiez la portée, la résolution spatiale, l'échantillonnage, la construction des câbles de détection, les interfaces logicielles et les alarmes.
Progression des risques et limites de surveillance
Pour les fours, les câbles, les convoyeurs, les broyeurs et les installations de stockage dans la production d'aluminium, de cuivre, de ciment, de verre, de céramique et de matériaux, il faut distinguer les facteurs déclencheurs, les premiers signes, les conditions d'évolution et les conséquences. Les risques, notamment la chaleur, la poussière, la surchauffe des câbles et des barres omnibus, le frottement des courroies, les vibrations du broyeur, l'échauffement spontané des matériaux et les risques accumulés dus à un fonctionnement continu, peuvent survenir indépendamment ou résulter d'effets combinés de charge, d'environnement, de construction et de maintenance. Capturez les changements mesurables de température, d’acoustique, de vibration, de contrainte ou de conditions locales et associez-les à des actifs et à des distances spécifiques.
Principes de détection et sélection de la technologie
Une solution intégrée place la température DTS continue, l'acoustique/vibration DAS dynamique, la déformation lente BOTDA/BOTDR et les mesures sensibles de points photoniques FBG ou silicium dans un seul système de coordonnées spatiales. Différents mécanismes apportent des preuves complémentaires : la température indique des anomalies thermiques ; l'acoustique/vibration décrit le timing et la dynamique des événements ; la tension révèle un changement structurel cumulatif ; et les capteurs ponctuels ajoutent l'état de l'équipement local.
La combinaison recommandée est constituée de capteurs DTS, DAS et silicium-photoniques. Vérifiez ensemble la distance de surveillance, la résolution spatiale, la précision de la localisation, le nombre de canaux, la plage dynamique, le cycle d'échantillonnage, la température de fonctionnement et les communications. Les spécifications doivent soutenir l’objectif de couverture des risques thermiques et d’incendie avec le DTS et surveiller les longs convoyeurs et les machines tournantes à l’aide du DAS et de la détection photonique au silicium, plutôt que d’être comparées individuellement. Pour les longs trajets, privilégiez le rapport signal/bruit, la localisation fiable et la stabilité distante ; pour les zones localisées à haut risque, évaluez le couplage, la longueur de détection effective et le temps de réponse.
Architecture du système : détection, interrogation, logiciel et réponse
Le système comprend des capteurs à câble ou à fibre de détection, des unités d'épissure et de protection, des équipements d'interrogation pour les capteurs DTS, DAS et silicium-photoniques, un traitement des bords, un logiciel d'application et des interfaces de supervision. Les signaux renvoyés sont soumis à des contrôles de qualité, à un étalonnage de la distance et à un calcul des paramètres avant d'être mappés aux enregistrements d'actifs. Les sorties incluent des courbes en direct, des tracés spatio-temporels, des listes d'événements, des zones à risque, des tendances et des rapports historiques, plutôt qu'une forme d'onde inexpliquée.
Connectez-vous aux automates, aux DCS, aux plateformes de gestion des équipements, d’incendie et d’énergie pour une vue unifiée de l’état sur toutes les lignes de production. Définissez le dictionnaire de données, la synchronisation de l'heure, l'accusé de réception des alarmes, la mise en mémoire tampon hors ligne et le téléchargement de récupération. Pour les projets importants, utilisez la conservation à plusieurs niveaux des données brutes ou des fonctionnalités pour prendre en charge les examens des incidents, l'amélioration des algorithmes et les modifications de seuils.
Câble de détection et installation sur le terrain
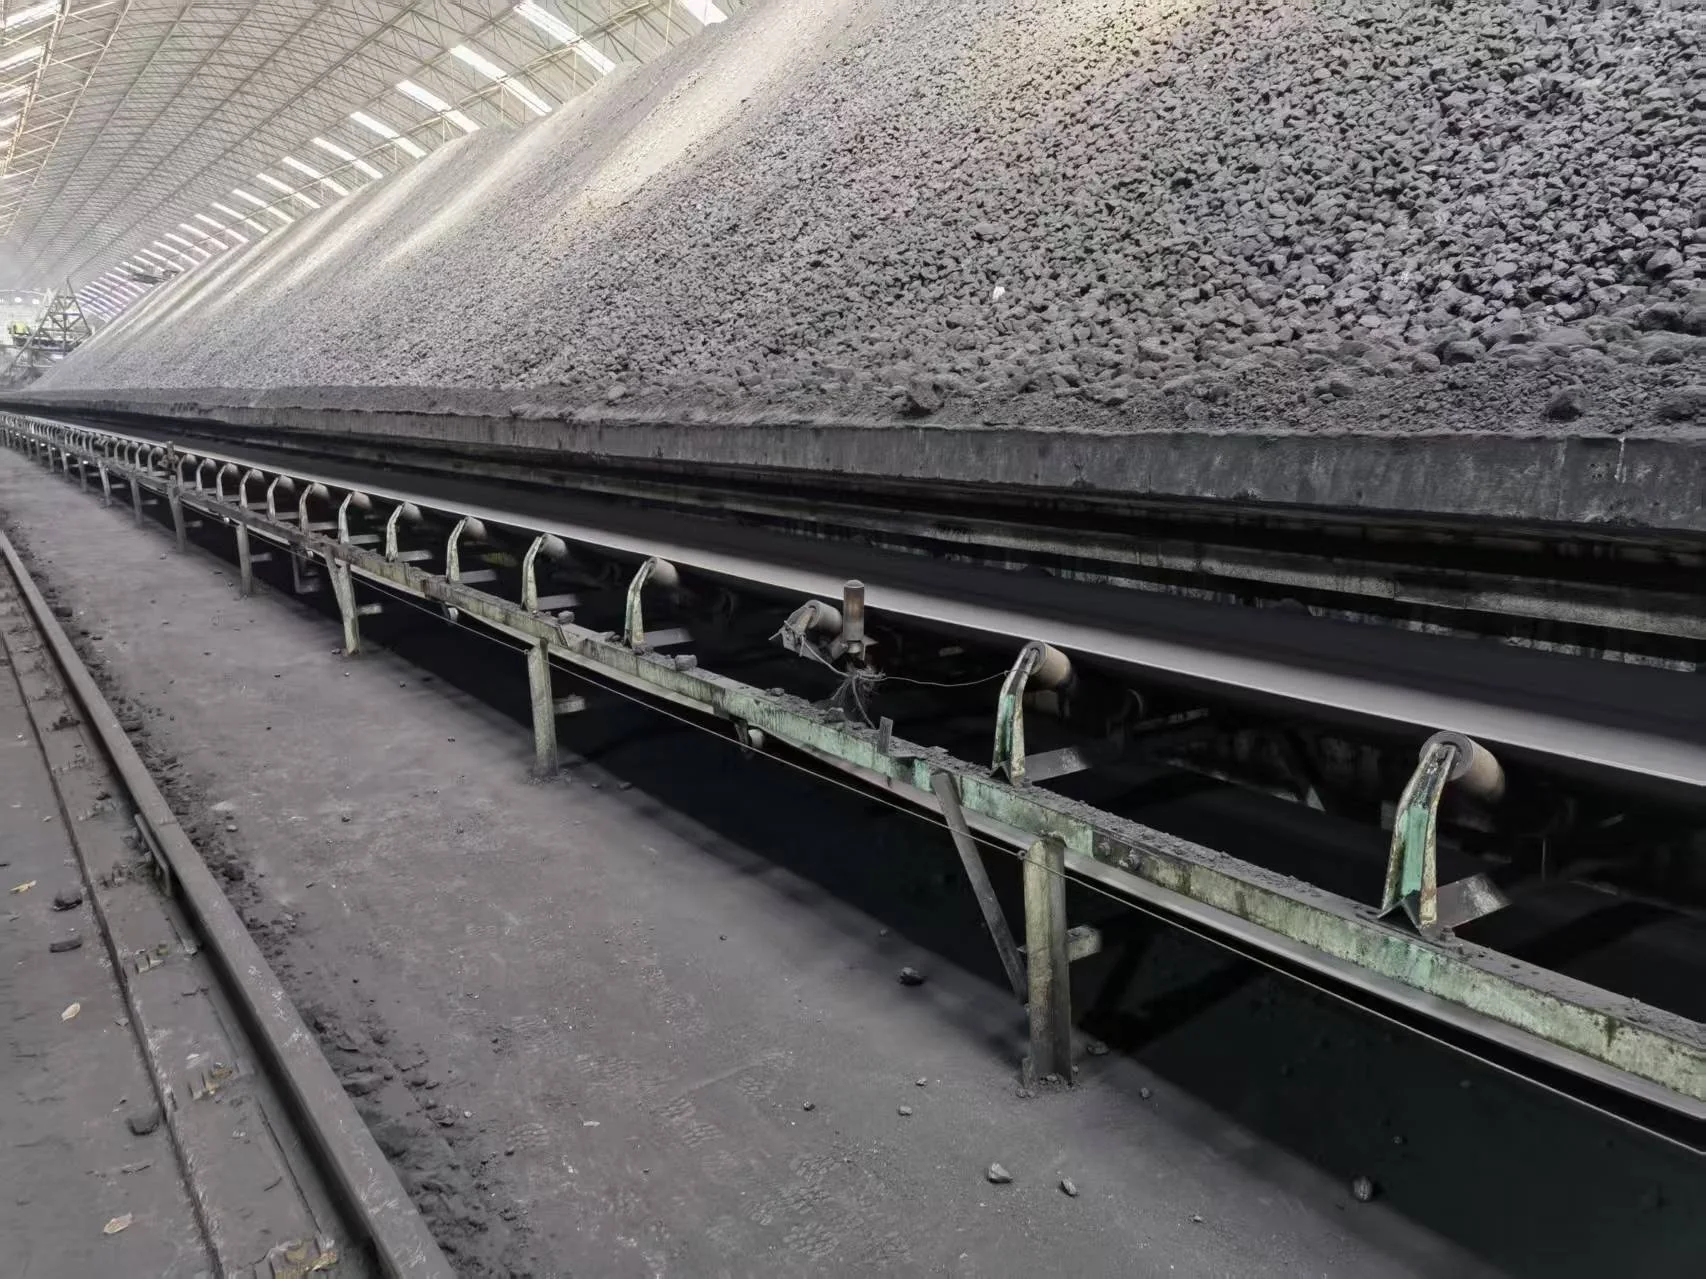
Installation recommandée : acheminez les câbles de température à travers les zones électriques et thermiques, les câbles de vibration le long des convoyeurs et des capteurs ponctuels au niveau des broyeurs et des ventilateurs critiques. La qualité de l'installation affecte directement les résultats ; le même interrogateur peut répondre différemment avec différents supports, matériaux de gaine et couplage. Les documents de conception doivent identifier les distances de début/fin, les boucles lâches, les boîtes d'épissure, les limites de zone, les intervalles de fixation, le rayon de courbure, la tension de traction et la protection.
Analyse des données et alarmes graduées
Au lieu de simplement connecter plusieurs interrogateurs, établissez des coordonnées de distance, des identifiants d’actifs et des horodatages unifiés. Validez la qualité des données au sein de chaque paramètre avant de procéder à une vérification croisée entre les paramètres. Par exemple, des anomalies coïncidentes en matière d’acoustique/vibration et de température peuvent accroître la priorité du risque ; un impact court sans changement ultérieur de température ou de contrainte peut faire l'objet d'une observation ou d'une vérification manuelle.
Critères d'application initiaux : modéliser les cycles de production, les vitesses de rotation, la température ambiante et l'état des matériaux pour identifier les dégradations progressives et les anomalies soudaines. Utilisez des niveaux de conseil, d’alerte précoce, d’alarme et d’urgence, chacun avec des délais de confirmation, de vérification et d’actions définis. Calibrez les seuils par rapport aux conditions réelles pendant les essais et enregistrez chaque révision, motif et date d'entrée en vigueur. Afficher ensemble la position, le nom de l'actif, la valeur mesurée, l'écart de référence, la durée et les preuves à l'appui.
Mise en service, réception et vérification des performances
L'acceptation intégrée doit vérifier chaque chaîne de détection et tester la synchronisation de l'horloge, la cartographie des distances, les identifiants d'actifs et la logique de réponse dans tous les systèmes. Les événements simulés doivent couvrir les anomalies multiparamétriques individuelles et simultanées, les pertes de communication et les défauts des câbles de détection, confirmant ainsi des indications claires lors d'un fonctionnement dégradé.
Maintien et efficacité durable
L'évaluation de la maintenance doit couvrir les taux d'alarmes valides, le temps de confirmation, les causes des fausses alarmes, les examens des événements manqués, les ordres de travail clôturés et les tendances détectées, et pas seulement la disponibilité de l'équipement. L'étiquetage continu des événements réels peut améliorer les modèles de reconnaissance et maintenir les performances pratiques après la mise en service.
Intégration avec les systèmes existants
Connectez-vous aux automates, aux DCS, aux plateformes de gestion des équipements, d’incendie et d’énergie pour une vue unifiée de l’état sur toutes les lignes de production. Laissez la plate-forme fibre gérer les interrogations, l'analyse des courbes et les preuves originales, tandis que le système de supervision gère les affichages consolidés, les flux de travail et les bons de travail. Selon le projet, les interfaces peuvent utiliser Modbus TCP, OPC UA, les protocoles CEI, les API REST, les files d'attente de messages ou les contacts secs. Évitez de transférer uniquement une alarme globale inexpliquée.
Chaque alarme sur une carte, un plan ou un diagramme de processus doit être liée aux courbes originales et aux tendances historiques. Réinjectez les dispositions des systèmes de supervision dans les enregistrements d’événements, bouclant ainsi la boucle entre la surveillance, la confirmation, la réponse, l’examen et l’amélioration des seuils.
Avantages, conditions de fonctionnement et limites techniques
La solution remplace les inspections par échantillonnage des fours, des câbles, des convoyeurs, des broyeurs et des installations de stockage dans la production d'aluminium, de cuivre, de ciment, de verre, de céramique et de matériaux par une observation continue, conservant les premières indications traçables de chaleur, de poussière, de câbles et de barres omnibus surchauffés, de frottement des courroies, de vibrations du broyeur, d'échauffement spontané des matériaux et de risques accumulés liés à un fonctionnement continu. La fibre passive, l'immunité électromagnétique et les emplacements de détection multiples sur une seule fibre peuvent réduire les besoins en énergie distribuée et en maintenance sur les longs trajets, sur des sites sans surveillance ou dans des environnements dangereux. Les emplacements et les tendances aident les équipes à affiner les inspections, à planifier la maintenance basée sur l'état et à hiérarchiser les risques.
Sélection des équipements et conception détaillée
Commencez par cinq questions : quelles parties des fours, câbles, convoyeurs, broyeurs et installations de stockage dans la production d'aluminium, de cuivre, de ciment, de verre, de céramique et de matériaux nécessitent une protection ; quelles indications de chaleur, de poussière, de câbles et de barres omnibus surchauffées, de frottement des courroies, de vibrations du broyeur, d'échauffement spontané des matériaux et de risques accumulés dus à un fonctionnement continu doivent être détectées ; quelles performances de localisation, de réponse et d'échantillonnage sont nécessaires ; quelles sont les installations de routage, d'alimentation, de communication et d'armoire disponibles ; et qui confirme les alarmes et est responsable du flux de travail de réponse ?
Spécifiez ensuite la combinaison de capteurs DTS, DAS et silicium-photoniques, la construction des câbles, les chemins optiques à une ou deux extrémités, la redondance des canaux, les licences logicielles et les interfaces. Pour les projets par étapes, réservez la fibre, l'espace rack, les adresses réseau et la capacité de la plateforme. Pour les projets longue distance ou multisites, évaluez ensemble l’interrogation centralisée, les nœuds périphériques distribués et la maintenance à distance.
Validation et limites spécifiques à l'application
Les fours, broyeurs, ventilateurs et convoyeurs fonctionnent de manière très différente. Regrouper les équipements et établir des références en matière de vitesse, de charge et d'étape de production. En cas de fortes vibrations de fond, l’amplitude seule est insuffisante ; évaluer si la position de montage et la bande de fréquence cible rendent l'événement observable.
Utilisez des couches et des unités distinctes pour la température des câbles, la température du four et l'acoustique des machines plutôt que de combiner chaque anomalie en un seul score global. Le remplacement des roulements, des chemises ou des composants du ventilateur peut modifier les lignes de base ; enregistrer la maintenance et les revérifier. Sélectionnez les câbles et les accessoires en fonction des conditions réelles de chaleur, de poussière et d'usure.
Liste de contrôle d'installation, d'étalonnage du chemin optique et d'acceptation
Produits associés et ressources techniques
Explorez les catégories de produits ci-dessous en fonction de la distance, de la résolution spatiale, des canaux, de la réponse et des conditions du site. Les spécifications publiées soutiennent la sélection préliminaire ; la configuration finale doit tenir compte des objectifs de perte optique, d’installation et d’acceptation.
Pour obtenir des conseils sur la fibre optique de détection d'incendie sur tapis roulant, partagez votre distance de surveillance, votre environnement d'installation et vos exigences d'intégration avec notre équipe d'ingénieurs. Nous pouvons vous aider à évaluer les critères de placement, de mise en service et d’acceptation des capteurs pour votre projet.